 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Sistemas de enchimento automatizados exigem alinhamento preciso entre cones pré-enrolados e filtros para garantir qualidade consistente na produção e eficiência operacional. O acoplamento correto desses componentes evita entupimentos, reduz desperdícios e preserva a integridade do fluxo de trabalho de fabricação. Compreender a relação entre as dimensões dos cones, as especificações dos filtros e as tolerâncias das máquinas é essencial para qualquer pessoa que opere ou gerencie uma instalação de produção de cones pré-enrolados.
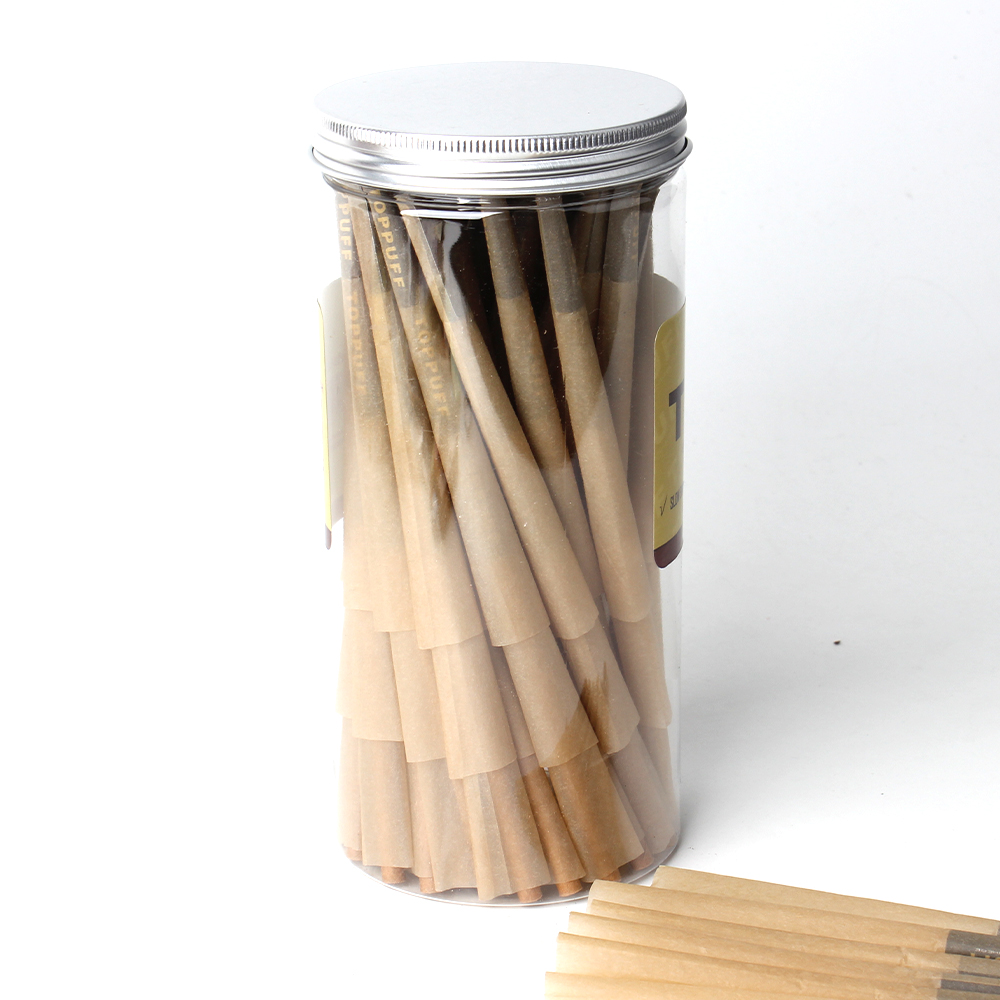
O processo de seleção de componentes compatíveis envolve a avaliação de múltiplos parâmetros técnicos que impactam diretamente a precisão do enchimento e a velocidade de produção. Os cones pré-enrolados estão disponíveis em diversos diâmetros e composições de materiais, enquanto as pontas de filtro variam quanto ao comprimento, diâmetro e requisitos de profundidade de inserção. Quando essas especificações não coincidem, os sistemas automatizados têm dificuldade para atingir a precisão necessária para produtos de nível profissional.
A consistência dimensional representa a base das operações automatizadas de enchimento bem-sucedidas. Os cones pré-enrolados padrão da indústria normalmente medem entre 70 mm e 110 mm de comprimento, com diâmetros internos variando de 14 mm a 28 mm, conforme o tipo de produto. As pontas filtrantes devem corresponder exatamente a essas dimensões internas, pois até pequenas variações geram desafios operacionais. Quando a consistência dimensional é mantida entre lotes, seu equipamento de enchimento opera de forma previsível e produz resultados uniformes.
A compatibilidade do cone exige atenção tanto às medidas do diâmetro externo quanto ao diâmetro interno. O ponto de inserção da ponta filtrante deve alinhar-se perfeitamente com a abertura do cone, garantindo que a ponta se assente com segurança, sem forçar ou apresentar movimento folgado. Os fabricantes especificam faixas de tolerância, normalmente dentro de 0,5 mm a 1 mm, que definem as variações dimensionais aceitáveis. Operar fora dessas faixas compromete a estabilidade da montagem durante o processamento automatizado.
Materiais diferentes para cones exigem designs diferentes para as pontas dos filtros, a fim de manter a compatibilidade ideal com os cones. Cones de papel natural não branqueado reagem de maneira distinta à umidade e à compressão em comparação com variedades branqueadas ou alternativas à base de kraft. Pontas de filtro fabricadas em acetato de celulose, papel ou materiais compostos especializados oferecem, cada uma, características distintas de inserção e força de retenção. A sua seleção deve levar em conta o desempenho de cada combinação de materiais sob a pressão mecânica e a taxa de alimentação específicas da sua máquina de enchimento.
A compatibilidade entre materiais também afeta a consistência da produção a longo prazo. Combinações incompatíveis podem causar desgaste prematuro nas pontas dos filtros, resultando em inserções incompletas ou em desprendimento das pontas durante o ciclo de enchimento. Testar lotes amostrais de diferentes combinações de materiais ajuda a identificar quais pares oferecem a confiabilidade exigida pela sua operação.
O enchimento automatizado bem-sucedido depende de uma calibração precisa entre o seu equipamento e o tipo específico de Cones pré-enrolados com pontas filtrantes com o qual você opera. Antes de iniciar a produção, realize uma revisão abrangente do mecanismo alimentador da sua máquina, dos trilhos de orientação dos cones e do dispositivo de inserção das pontas de filtro. Verifique se todos os componentes mecânicos estão ajustados conforme as especificações correspondentes às dimensões escolhidas para seus cones e pontas de filtro. A maioria dos fabricantes fornece diretrizes detalhadas de calibração que indicam a posição exata para diversos tamanhos de componentes.
Os ajustes da velocidade do alimentador desempenham um papel crítico na manutenção de uma compatibilidade consistente dos cones ao longo de todo o processo de enchimento. Operar os alimentadores muito rapidamente pode causar desalinhamento dos cones ou inserção incorreta das pontas de filtro, com ângulos inadequados. Por outro lado, velocidades excessivamente lentas reduzem a eficiência da produção e aumentam o tempo de processamento. Determinar o limiar ideal de velocidade exige testes com sua combinação específica de cones e pontas de filtro, seguidos do registro dessas configurações para futuras séries de produção.
A implementação de verificações sistemáticas de qualidade garante que a compatibilidade dos cones permaneça consistente durante todo o seu turno de produção. Inspecione amostras aleatórias em intervalos regulares para verificar se as pontas dos filtros estão sendo encaixadas corretamente nos cones e se não há componentes soltos. A verificação da consistência dimensional, com o uso de ferramentas de medição calibradas, ajuda a identificar desvios nas especificações dos componentes antes que eles afetem todo o lote. Acompanhe as taxas de rejeição, os incidentes de entupimento e os eventos de enchimento incompleto para determinar se os problemas decorrem de incompatibilidade entre componentes ou de mau funcionamento do equipamento.
Estabelecer métricas de desempenho de referência para o seu processo automatizado de enchimento fornece um ponto de referência para detectar problemas precocemente. Documente a taxa esperada de obstruções, a percentagem de sucesso na inserção e a velocidade de produção para a combinação de componentes escolhida. Quando o desempenho real se desviar da referência, isso indica um possível problema relacionado à origem dos componentes, à calibração do equipamento ou à variação entre lotes de materiais. A identificação rápida de desvios de desempenho evita atrasos na produção em cadeia e comprometimentos de qualidade.
Ao avaliar fornecedores de cones pré-enrolados e pontas de filtro, solicite amostras de diferentes lotes de produção para avaliar a consistência dimensional. Submeta essas amostras ao seu sistema automatizado de enchimento em condições controladas para identificar quaisquer variações no comportamento de alimentação ou no alinhamento dos componentes. Alguns fornecedores mantêm tolerâncias mais rigorosas do que outros, e essa diferença de qualidade impacta diretamente a confiabilidade da sua produção. Fornecedores que fornecem folhas detalhadas de especificações, documentação de tolerâncias e certificações de lote demonstram compromisso com a precisão exigida pelas operações de enchimento automatizado.
Estabelecer relações de longo prazo com fornecedores confiáveis reduz o risco de incompatibilidade inesperada de componentes interromper sua programação de produção. Solicite que os fornecedores mantenham processos documentados para garantia de qualidade da consistência dimensional. Alguns fornecedores oferecem opções de personalização para atender aos requisitos específicos de sua máquina, o que pode justificar um ligeiro acréscimo de custo pela estabilidade operacional que você obtém. A comunicação regular com os fornecedores sobre seu desempenho real de produção ajuda a identificar oportunidades de melhoria ou aprimoramento de componentes.
A consistência entre múltiplas séries de produção exige a aquisição de componentes dos mesmos lotes do fornecedor, sempre que possível, ou, no mínimo, a verificação de que novos lotes atendem às mesmas especificações. Quando for necessário migrar para um novo fornecedor ou lote, realize testes completos antes de integrá-lo à produção regular. Documente os números dos lotes, as datas de compra e as características de desempenho de cada lote de componente utilizado. Essa rastreabilidade ajuda a identificar se problemas de qualidade estão associados a lotes ou fornecedores específicos, permitindo uma resolução rápida de problemas.
A implementação de um sistema de inventário de componentes que rastreia informações de lote apoia a consistência dimensional ao longo do tempo. Em vez de utilizar a rotação primeiro a entrar, primeiro a sair, mantenha o inventário organizado por lote do fornecedor para evitar, acidentalmente, misturar componentes com faixas de tolerância ligeiramente diferentes. Essa abordagem disciplinada pode parecer administrativamente complexa, mas evita interrupções dispendiosas na produção causadas por incompatibilidade inesperada de componentes.
As normas do setor normalmente definem uma tolerância aceitável de 0,5 mm a 1 mm para o ajuste do diâmetro interno entre cones e pontas de filtro. A sua máquina automática específica de enchimento pode ter tolerâncias mais rigorosas ou mais amplas, dependendo do seu projeto e da sua precisão mecânica. Consulte as especificações do fabricante do seu equipamento para determinar a faixa exata de tolerância exigida pelo seu sistema. Testes com componentes de amostra ajudam a confirmar se tolerâncias mais rigorosas melhoram a consistência da sua produção.
Quando a consistência dimensional é precisamente mantida em todos os componentes do cone e da ponta do filtro, o seu sistema automatizado de enchimento opera à velocidade máxima, sem problemas de entupimento ou desalinhamento. Dimensões incompatíveis obrigam a máquina a reduzir a velocidade para evitar danos ao equipamento ou rejeição do produto. Uma melhor compatibilidade entre cones, garantida por dimensões consistentes, permite taxas de produção mais elevadas, maior capacidade de processamento e rentabilidade aprimorada. Uma fraca consistência dimensional pode reduzir a velocidade de produção em 20–40 %, representando perdas significativas de eficiência ao longo do tempo.
Sim, diferentes materiais para as pontas dos filtros podem, tecnicamente, funcionar com o mesmo tipo de cone, mas as características de desempenho variam significativamente. As pontas de acetato de celulose proporcionam uma firmeza de inserção distinta em comparação com alternativas em papel ou compostos. Sua máquina automática de enchimento pode operar de forma ideal com uma determinada combinação de materiais, enquanto apresenta problemas com outra. Testar diferentes combinações de materiais com seu equipamento específico determina quais delas garantem a compatibilidade com os cones e a confiabilidade na produção exigidas pela sua operação.

