 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatiserede fyldningssystemer kræver præcis justering mellem præ-rollede kegler og filterspidser for at sikre konsekvent produktkvalitet og driftseffektivitet. Korrekt matchning af disse komponenter forhindrer klistring, reducerer spild og opretholder integriteten i din fremstillingsproces. At forstå forholdet mellem keglernes dimensioner, filterspidsens specifikationer og maskinens tolerancer er afgørende for alle, der driver eller administrerer en præ-rolleproduktionsfacilitet.
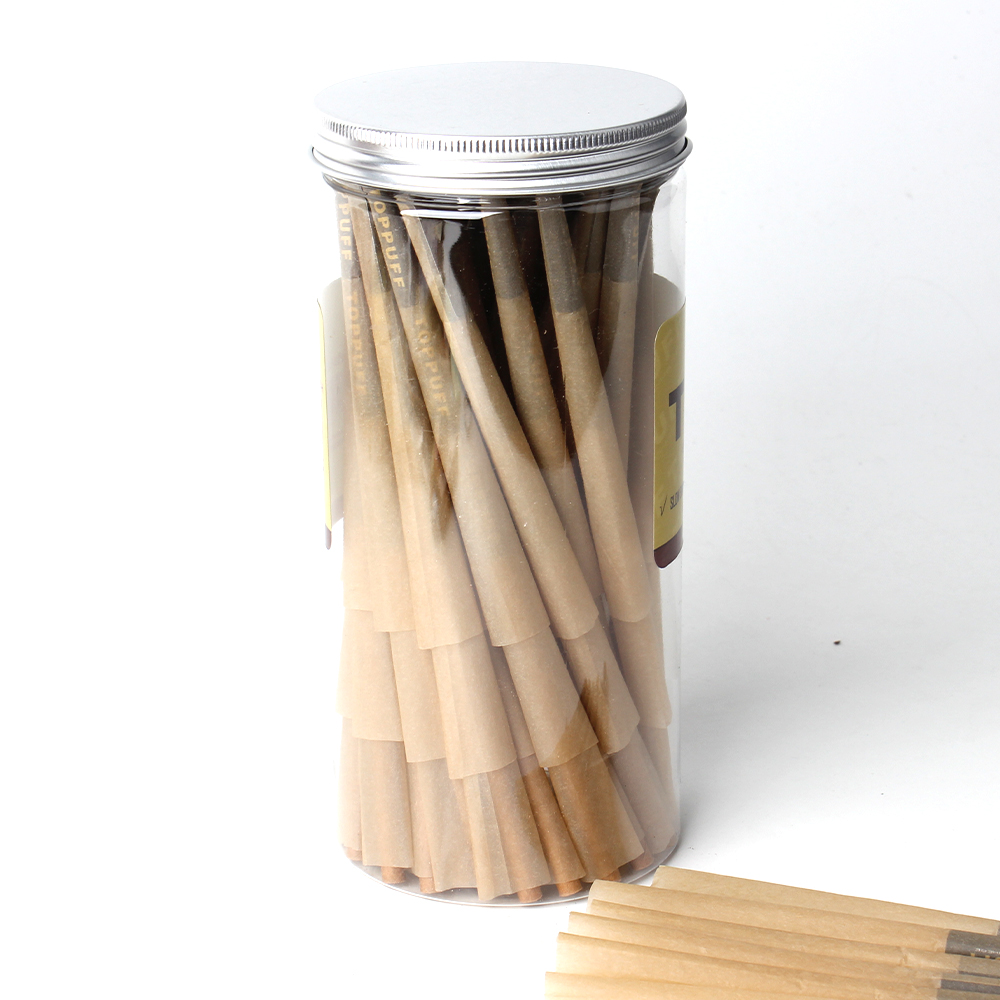
Processen med at vælge kompatible komponenter indebærer en vurdering af flere tekniske parametre, der direkte påvirker fyldningsnøjagtigheden og produktionshastigheden. Forudrullede kegler forekommer i forskellige diameterstørrelser og materialekompositioner, mens filtertips varierer i længde, diameter og krav til indførselsdybde. Når disse specifikationer ikke er i overensstemmelse, har automatiserede systemer svært ved at opnå den nøjagtighed, der kræves for professionelle produkter.
Dimensionel konsistens udgør grundlaget for vellykkede automatiserede fyldningsprocesser. Industristandard forudrullede kegler har typisk en længde mellem 70 mm og 110 mm og en indvendig diameter på 14 mm til 28 mm, afhængigt af produkttype. Filtertips skal præcist matche disse indvendige mål, da selv mindste afvigelser skaber driftsmæssige udfordringer. Når den dimensionelle konsistens opretholdes på tværs af partier, fungerer din fyldningsudstyr forudsigeligt og producerer ensartede resultater.
Keglens kompatibilitet kræver opmærksomhed både på ydre og indre diametermål. Indsættelsespunktet for filtertipset skal være præcist justeret til keglens åbning, så tipset sidder sikkert uden at skulle tvinges på eller bevæge sig løst. Producenter angiver toleranceområder, typisk inden for 0,5 mm til 1 mm, som definerer acceptabelle dimensionelle variationer. Drift uden for disse områder kompromitterer samlingens stabilitet under automatisk behandling.
Forskellige keglematerialer kræver forskellige filtertippes design for at opretholde optimal keglekompatibilitet. Naturlige, ublegete papirkegler reagerer anderledes på fugt og kompression end blegete varianter eller kraftbaserede alternativer. Filtertipper fremstillet af celluloseacetat, papir eller specialiserede kompositsmaterialer giver hver især forskellige indsætningskarakteristika og fastholdelseskraft. Din valg skal tage højde for, hvordan hver materialekombination yder under din specifikke fyldemaskines mekaniske tryk og tilførselshastighed.
Materialematchning påvirker også langtidens produktionskonsistens. Uoverensstemmende materialer kan forårsage for tidlig slitage af filtertipper, hvilket fører til ufuldstændige indsætninger eller tipper, der løsner sig under fyldningscyklussen. Test af prøvepartier med forskellige materialekombinationer hjælper med at identificere, hvilke kombinationer leverer den pålidelighed, din virksomhed kræver.
Succesful automatisk fyldning afhænger af præcis kalibrering mellem din udstyr og den specifikke Pre-rolled kegler med filterspidser du arbejder med. Før du påbegynder produktionen, skal du gennemføre en omfattende gennemgang af din maskines tilførselsmekanisme, keglevejledningsrails og filtertippens indførselsapparat. Kontroller, at alle mekaniske komponenter er indstillet i overensstemmelse med specifikationerne for din valgte kegle og filtertippe. De fleste producenter leverer detaljerede kalibreringsvejledninger, der angiver den nøjagtige placering for forskellige komponentstørrelser.
Justeringer af tilførselshastigheden spiller en afgørende rolle for at opretholde konsekvent keglekompatibilitet gennem hele fyldningsprocessen. Hvis tilførslerne kører for hurtigt, kan kegler komme ud af alignment, eller filtertipper kan blive indsat i forkerte vinkler. Omvendt reducerer for langsomme hastigheder produktionseffektiviteten og øger behandlingstiden. At finde den optimale hastighedsklods kræver test med din specifikke kegle- og filtertippekombination, hvorefter disse indstillinger dokumenteres til fremtidige produktionskørsler.
Implementering af systematiske kvalitetskontroller sikrer, at keglekompatibiliteten forbliver konstant gennem hele din produktionsskift. Inspectér tilfældige stikprøver med jævne mellemrum for at verificere, at filterspidserne sidder korrekt i keglerne og at der ikke findes løse komponenter. Verifikation af dimensionel konsekvens ved hjælp af kalibrerede måleværktøjer hjælper med at opdage afvigelse i komponentspecifikationer, inden den påvirker hele partiet. Registrér forkastelsesrater, maceringshændelser og ufuldstændige fyldningshændelser for at afgøre, om problemerne skyldes komponentinkompatibilitet eller udstyrsfejl.
At etablere basisniveauer for ydeevnen af din automatiserede fyldningsproces giver et referencepunkt til at opdage problemer tidligt. Dokumentér den forventede blokeringsfrekvens, indsættelsessuccesprocent og produktionshastighed for den valgte komponentkombination. Når den faktiske ydeevne afviger fra basisniveauet, signalerer det et muligt problem med komponentforsyning, udstyrskalibrering eller variation i materialepartier. Hurtig identifikation af ydeevneafvigelse forhindrer kaskadeformede produktionsforsinkelser og kvalitetsnedgang.
Når leverandører af præ-rollede koner og filtertips vurderes, skal der anmodes om prøver fra forskellige produktionspartier for at vurdere dimensional konsistens. Disse prøver skal køres igennem dit automatiserede fyldesystem under kontrollerede forhold for at identificere eventuelle variationer i tilførselsadfærd eller komponentjustering. Nogle leverandører opretholder mere stramme tolerancegrænser end andre, og denne kvalitetsforskel påvirker direkte din produktionspålidelighed. Leverandører, der leverer detaljerede specifikationsark, tolerance-dokumentation og particertificeringer, demonstrerer en forpligtelse til præcision, som automatiserede fyldesystemer kræver.
At oprette langvarige relationer med pålidelige leverandører reducerer risikoen for uventet komponentinkompatibilitet, der kan forstyrre din produktionsplanlægning. Anmod leverandører om at vedligeholde dokumenterede processer til kvalitetssikring af dimensionel konsekvens. Nogle leverandører tilbyder tilpasningsmuligheder, der matcher dine specifikke maskinkrav, hvilket måske begrundar en lille prispræmie for den driftsmæssige stabilitet, du opnår. Regelmæssig kommunikation med leverandører om din faktiske produktionsydelse hjælper med at identificere muligheder for forbedring eller komponentfinjustering.
Konsistens over flere produktionsomgange kræver, at komponenter købes fra de samme leverandørpartier, så vidt muligt, eller i det mindste at nye partier verificeres for at opfylde identiske specifikationer. Når der er behov for at skifte til en ny leverandør eller et nyt parti, skal der udføres fuldstændig testning, inden det integreres i den almindelige produktion. Dokumentér partinumrene, købsdatoerne og ydeevneparametrene for hvert komponentparti, der anvendes. Denne sporbarehed gør det muligt at afgøre, om kvalitetsproblemer er forbundet med bestemte partier eller leverandører, hvilket muliggør hurtig fejlfinding og løsning.
Implementering af et komponentlager-system, der registrerer partioplysninger, understøtter dimensional konsistens over tid. I stedet for at bruge en first-in-first-out-rotation skal lageret holdes organiseret efter leverandørparti for at undgå utilsigtet blanding af komponenter med let forskellige toleranceområder. Denne disciplinerede tilgang kan synes administrativt kompleks, men den forhindrer kostbare produktionsforstyrrelser forårsaget af uventet komponentinkompatibilitet.
Branchestandarder definerer typisk en acceptabel tolerance på 0,5 mm til 1 mm for overensstemmelse af indvendig diameter mellem kegler og filtertips. Din specifikke automatiserede fyldemaskine kan have strengere eller bredere tolerancer afhængigt af dens konstruktion og mekaniske præcision. Konsulter din udstyrsfabrikants specifikationer for at fastslå den præcise toleranceområde, som dit system kræver. Test med prøvekomponenter hjælper med at bekræfte, om strengere tolerancer forbedrer konsistensen i din produktion.
Når dimensionel konsistens præcist opretholdes på tværs af kegle- og filtertippkomponenter, kører dit automatiserede fyldesystem med maksimal hastighed uden blokeringer eller justeringsproblemer. Uoverensstemmende dimensioner tvinger maskinen til at køre langsommere for at undgå udstyrsbeskadigelse eller produktafvisning. Bedre keglekompatibilitet gennem konsekvente dimensioner muliggør hurtigere produktionshastigheder, højere kapacitet og forbedret rentabilitet. Dårlig dimensionel konsistens kan reducere produktionshastigheden med 20–40 %, hvilket repræsenterer betydelige effektivitetstab over tid.
Ja, forskellige filtrede spidser kan teknisk set bruges med samme kegle-type, men ydeevnsegenskaberne varierer betydeligt. Spidser af celluloseacetat giver en anden indførelsesstivhed end papir- eller sammensatte alternativer. Din automatiserede fyldemaskine kan fungere optimalt med én materialekombination, mens den oplever problemer med en anden. Ved at afprøve forskellige materialekombinationer med din specifikke udstyr afgøres, hvilke kombinationer leverer den keglekompatibilitet og produktionspålidelighed, som din virksomhed kræver.

