 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Automatické systémy plnění vyžadují přesné zarovnání mezi předrolovanými kuželkami a filtrujícími špičkami, aby byla zajištěna konzistentní kvalita výroby a provozní účinnost. Správné propojení těchto komponent brání zablokování, snižuje odpad a zachovává integritu vašeho výrobního procesu. Porozumění vztahu mezi rozměry kuželek, specifikacemi filtrujících špiček a tolerancemi strojů je nezbytné pro každého, kdo provozuje nebo spravuje zařízení pro výrobu předrolovaných kuželek.
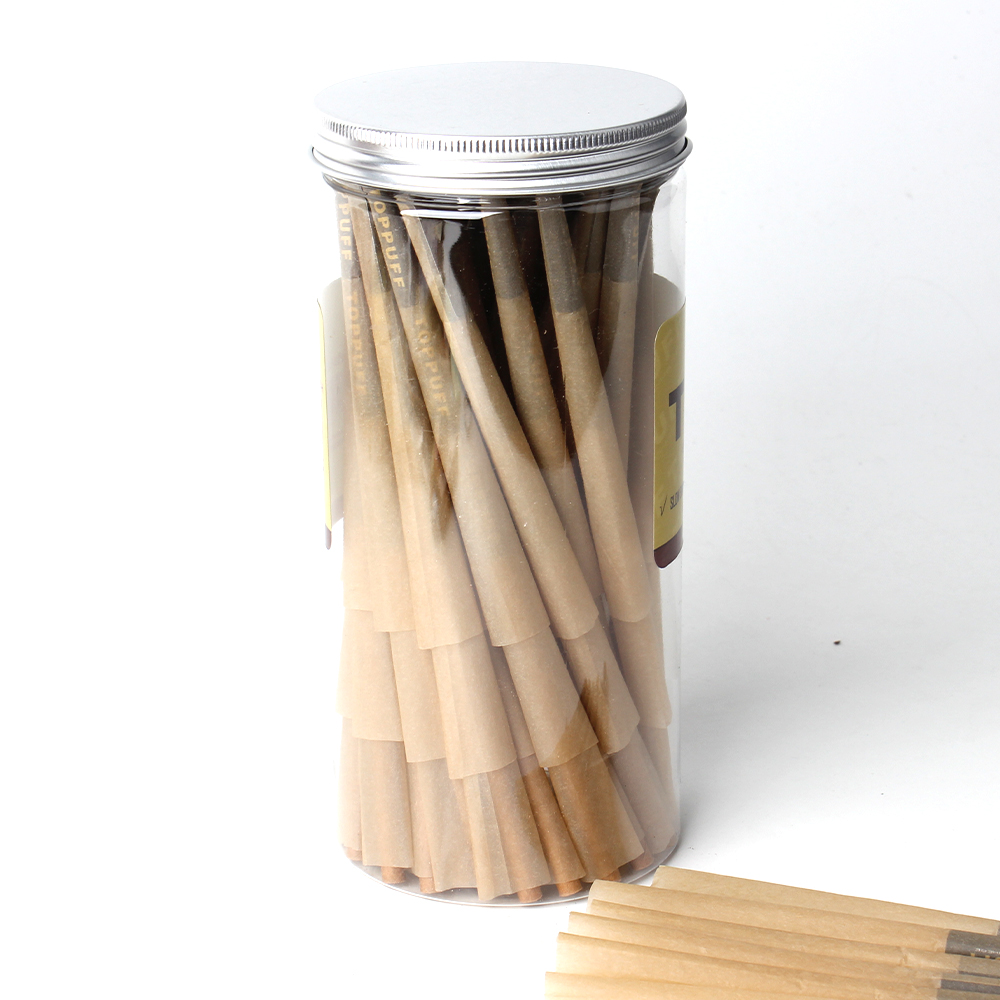
Proces výběru kompatibilních komponentů zahrnuje vyhodnocení několika technických parametrů, které přímo ovlivňují přesnost plnění a rychlost výroby. Předválcované kuželky jsou k dispozici v různých průměrech a složení materiálů, zatímco filtrové špičky se liší délkou, průměrem a požadavky na hloubku vsunutí. Pokud tyto specifikace nejsou vzájemně sladěny, automatické systémy mají potíže dosáhnout přesnosti potřebné pro výrobky profesionální úrovně.
Rozměrová konzistence představuje základ úspěšných automatizovaných plnících operací. Průmyslové standardní předrolované kuželky obvykle měří mezi 70 mm a 110 mm v délce, přičemž jejich vnitřní průměr se pohybuje podle typu produktu mezi 14 mm a 28 mm. Filtrační špičky musí přesně odpovídat těmto vnitřním rozměrům, neboť i nepatrné odchylky způsobují provozní potíže. Pokud je rozměrová konzistence udržována napříč dávkami, vaše plnící zařízení pracuje předvídatelně a poskytuje jednotné výsledky.
Kompatibilita kuželek vyžaduje pozornost jak k vnějším, tak k vnitřním průměrům. Místo vsunutí filtrační špičky musí dokonale odpovídat otevřenému konci kuželky, aby byla špička pevně nasazena bez nutnosti násilného zasunutí či volného pohybu. Výrobci stanovují toleranční rozsahy, obvykle v mezích 0,5 mm až 1 mm, které definují přijatelné rozměrové odchylky. Provoz mimo tyto rozsahy ohrožuje stabilitu sestavy během automatizovaného zpracování.
Různé materiály kuželů vyžadují různé návrhy filtrů na konec cigarety, aby byla zachována optimální kompatibilita s kužely. Přírodní neblechovaný papírový kužel reaguje jinak na vlhkost a stlačení než blechované nebo kraftové alternativy. Filtry z vyráběného acetátu celulózy, papíru nebo specializovaných kompozitních materiálů mají každý jiné vlastnosti při vsunování a držení. Výběr musí brát v úvahu, jak se každá kombinace materiálů chová za mechanického tlaku a rychlosti podávání vašeho konkrétního plnícího stroje.
Shoda materiálů ovlivňuje také dlouhodobou konzistenci výroby. Neslučitelné materiály mohou způsobit předčasné opotřebení filtrů na konec cigarety, což vede k neúplnému vsunutí nebo uvolnění filtrů během plnícího cyklu. Testování vzorových šarží různých kombinací materiálů pomáhá určit, které kombinace poskytují spolehlivost požadovanou ve vaší výrobě.
Úspěšné automatické plnění závisí na přesné kalibraci mezi vaším zařízením a konkrétními Předrolovaných kuželových obalů s filtrujícími špičkami s nimiž pracujete. Před zahájením výroby proveďte komplexní kontrolu dopravního mechanismu stroje, vodících kolejnic pro kuželky a zařízení pro vkládání filtrů. Ověřte, že jsou všechny mechanické součásti nastaveny podle specifikací odpovídajících rozměrům vybraných kuželek a filtrů. Většina výrobců poskytuje podrobné pokyny k kalibraci, které upřesňují přesné polohy jednotlivých součástí pro různé rozměry.
Nastavení rychlosti dopravníku hraje klíčovou roli při udržení konzistentní kompatibility kuželek během celého procesu plnění. Příliš vysoká rychlost dopravníku může způsobit nesouhlasné zarovnání kuželek nebo špatný úhel vložení filtrů. Naopak příliš nízká rychlost snižuje výrobní efektivitu a prodlužuje dobu zpracování. Nalezení optimálního prahu rychlosti vyžaduje testování s konkrétní kombinací kuželek a filtrů a následné dokumentování těchto nastavení pro další výrobní šarže.
Zavedení systematických kontrol kvality zajišťuje, že kompatibilita kuželů zůstává během celé směny výroby stálá. Náhodné vzorky prohlížejte v pravidelných intervalech, abyste ověřili, zda se filtrové špičky správně nasazují do kuželů a zda nejsou žádné volné součásti. Ověření rozměrové stálosti pomocí kalibrovaných měřicích nástrojů pomáhá odhalit změny ve specifikacích součástí ještě předtím, než ovlivní celou dávku. Sledujte míru odmítnutí, případy zablokování a události neúplného plnění, abyste zjistili, zda mají problémy svůj původ v nekompatibilitě součástí nebo v poruše zařízení.
Stanovení výchozích metrik výkonnosti pro váš automatizovaný proces plnění poskytuje referenční bod pro včasnou detekci problémů. Zaznamenejte očekávanou frekvenci zablokování, procento úspěšných vložení a rychlost výroby pro vybranou kombinaci komponent. Pokud se skutečný výkon odchyluje od výchozího stavu, signalizuje to potenciální problém s dodávkou komponent, kalibrací zařízení nebo variací materiálové šarže. Rychlé zjištění odchylky výkonu zabrání řetězovým zpožděním výroby a kompromisům kvality.
Při hodnocení dodavatelů předrolovaných kuželků a filtrů požádejte o vzorky z různých výrobních šarží, abyste posoudili konzistenci rozměrů. Tyto vzorky nechte projít vaším automatickým plnícím systémem za kontrolovaných podmínek, abyste zjistili případné odchylky ve způsobu dopravy materiálu nebo zarovnání komponent. Někteří dodavatelé dodržují užší tolerance než jiní, a tato rozdílná kvalita má přímý dopad na spolehlivost vaší výroby. Dodavatelé, kteří poskytují podrobné technické listy, dokumentaci tolerancí a certifikáty šarží, prokazují závazek k přesnosti, kterou vyžadují automatické plnící operace.
Uzavírání dlouhodobých vztahů s důvěryhodnými dodavateli snižuje riziko neočekávané nekompatibility komponent, která by mohla narušit váš výrobní plán. Požádejte dodavatele, aby udržovali dokumentované postupy pro zajištění kvality rozměrové konzistence. Někteří dodavatelé nabízejí možnosti přizpůsobení komponent tak, aby odpovídaly vašim konkrétním požadavkům na stroje, což může ospravedlnit mírný navýšený ceník za operační stabilitu, kterou získáte. Pravidelná komunikace s dodavateli o vašem skutečném výrobním výkonu pomáhá identifikovat příležitosti ke zlepšení nebo k úpravě komponent.
Zachování konzistence napříč více výrobními šaržemi vyžaduje nákup komponent od stejných dodavatelských šarží, pokud je to možné, nebo alespoň ověření, že nové šarže splňují identické specifikace. Pokud je nutné přejít na nového dodavatele nebo šarži, proveďte před začleněním do běžné výroby úplné testování. Zaznamenejte čísla šarží, data nákupu a výkonové charakteristiky každé použité šarže komponent. Tato sledovatelnost pomáhá zjistit, zda se kvalitní problémy vážou na konkrétní šarže nebo dodavatele, a umožňuje rychlé vyřešení problémů.
Zavedení systému inventarizace komponent, který sleduje informace o šaržích, podporuje rozměrovou konzistenci v průběhu času. Místo rotace podle principu „první dovnitř – první ven“ udržujte zásoby uspořádané podle šarže dodavatele, abyste zabránili náhodnému smíchání komponent s mírně odlišnými rozsahy tolerance. Tento důsledný přístup se může zdát administrativně složitý, ale brání drahým poruchám výroby způsobeným neočekávanou nekompatibilitou komponent.
Průmyslové normy obvykle stanovují přijatelnou tolerance na 0,5 mm až 1 mm pro shodu vnitřního průměru mezi kužely a filtrními částmi. U vaší konkrétní automatické naplňovací strojní jednotky se může tolerance lišit – buď být přesnější, nebo volnější – v závislosti na jejím konstrukčním řešení a mechanické přesnosti. Pro určení přesného rozsahu tolerance, který váš systém vyžaduje, se prosím seberte technickou dokumentaci od výrobce zařízení. Zkoušky s ukázkovými komponenty pomohou potvrdit, zda přesnější tolerance zlepšují konzistenci vaší výroby.
Když je rozměrová shoda mezi komponenty kužele a filtru přesně zachována, váš automatický plnící systém pracuje maximální rychlostí bez zaseknutí nebo problémů s nesouhlasem polohy. Nesoulad rozměrů nutí stroj zpomalit, aby se zabránilo poškození zařízení nebo odmítnutí výrobku. Lepší kompatibilita kuželů díky konzistentním rozměrům umožňuje vyšší rychlost výroby, vyšší propustnost a zlepšenou rentabilitu. Špatná rozměrová shoda může snížit rychlost výroby o 20–40 %, což v průběhu času představuje významné ztráty efektivity.
Ano, různé materiály filtrů mohou technicky fungovat se stejným typem kužele, ale vlastnosti výkonu se výrazně liší. Filtrům z acetátu celulózy odpovídá jiná tuhost při vsunování než papírovým nebo kompozitním alternativám. Vaše automatická plnící zařízení mohou dosahovat optimálního výkonu s jednou kombinací materiálů, zatímco s jinou kombinací mohou vznikat problémy. Testování různých kombinací materiálů s vaším konkrétním zařízením určí, které kombinace zajišťují kompatibilitu kuželů a spolehlivost výroby, které váš provoz vyžaduje.

