 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Systemy automatycznego napełniania wymagają precyzyjnego dopasowania między stożkowymi papierkami do przedwypełniania a końcówkami filtrującymi, aby zapewnić stałą jakość produkcji i wydajność operacyjną. Poprawne dopasowanie tych komponentów zapobiega zatkaniam, zmniejsza odpady i zachowuje integralność procesu produkcyjnego. Zrozumienie zależności między wymiarami stożków, specyfikacjami końcówek filtrujących oraz tolerancjami maszyn jest kluczowe dla każdej osoby obsługującej lub zarządzającej zakładem produkcyjnym stożkowych papierków do przedwypełniania.
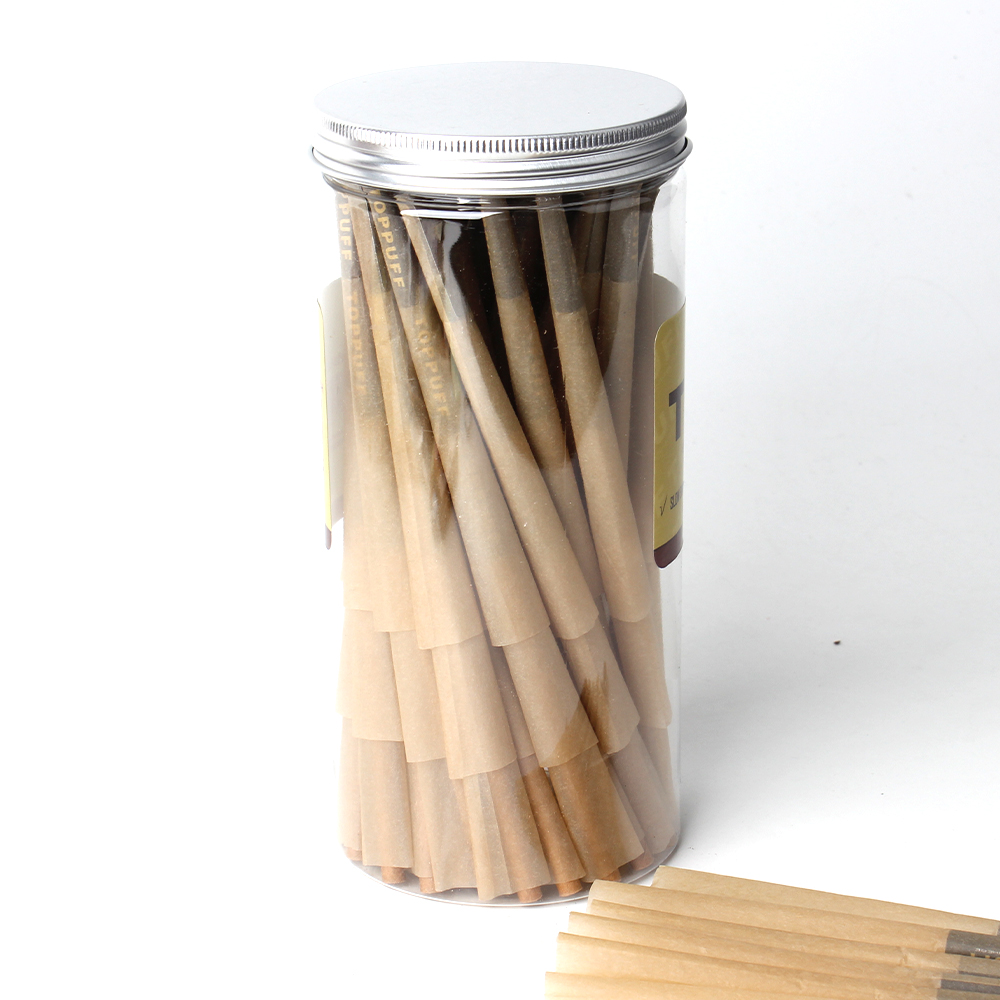
Proces dobierania kompatybilnych komponentów obejmuje ocenę wielu parametrów technicznych, które bezpośrednio wpływają na dokładność napełniania oraz prędkość produkcji. Stożki do przedwstępnej formowania są dostępne w różnych średnicach i składach materiałowych, podczas gdy końcówki filtrów różnią się długością, średnicą oraz wymaganą głębokością wkładania. Gdy te specyfikacje nie są zgodne ze sobą, systemy zautomatyzowane mają trudności z osiągnięciem precyzji niezbędnej do wyrobów profesjonalnej klasy.
Spójność wymiarowa stanowi podstawę skutecznych zautomatyzowanych operacji napełniania. Przemysłowe stożkowe wkładki przedrolowane mają zwykle długość od 70 mm do 110 mm, a ich średnica wewnętrzna waha się od 14 mm do 28 mm w zależności od typu produktu. Filtrujące końcówki muszą dokładnie odpowiadać tym wymiarom wewnętrznym, ponieważ nawet niewielkie odchylenia powodują trudności eksploatacyjne. Gdy spójność wymiarowa jest zachowana w obrębie partii, urządzenia do napełniania działają przewidywalnie i zapewniają jednolite rezultaty.
Zgodność wkładek wymaga uwzględnienia zarówno średnicy zewnętrznej, jak i średnicy wewnętrznej. Miejsce wprowadzania końcówki filtrującej musi idealnie pokrywać się z otworem wkładki, zapewniając bezpieczne osadzenie końcówki bez konieczności stosowania siły ani luźnego ruchu. Producent określa zakresy dopuszczalnych odchyleń, zwykle w granicach od 0,5 mm do 1 mm. Praca poza tymi zakresami narusza stabilność zestawu w trakcie zautomatyzowanego przetwarzania.
Różne materiały stożków wymagają różnych projektów końcówek filtrujących, aby zapewnić optymalną zgodność ze stożkami. Naturalne, niebielone papierowe stożki reagują inaczej na wilgoć i ucisk niż wersje bielone lub alternatywy oparte na papierze kraft. Końcówki filtrujące wykonane z octanu celulozy, papieru lub specjalnych materiałów kompozytowych zapewniają różne cechy wprowadzania i siłę przyczepności. Wybór należy dostosować do tego, jak każda kombinacja materiałów zachowuje się pod wpływem mechanicznego ciśnienia i prędkości podawania w konkretnej maszynie do napełniania.
Dopasowanie materiałów wpływa również na spójność produkcji w dłuższym okresie. Niedopasowane materiały mogą powodować przedwczesny zużycie końcówek filtrujących, co prowadzi do niepełnego wprowadzania końcówek lub ich wysuwania się w trakcie cyklu napełniania. Testowanie próbkowych partii różnych kombinacji materiałów pozwala określić, które zestawy zapewniają wymaganą przez operację niezawodność.
Pomyślne zautomatyzowane napełnianie zależy od precyzyjnej kalibracji między sprzętem a konkretnymi Wkładki do pre-roll z końcówkami filtrującymi z którymi pracujesz. Przed uruchomieniem produkcji przeprowadź kompleksową kontrolę mechanizmu podawania, prowadnic kierujących stożkami oraz urządzenia do wkładania końcówek filtrów. Upewnij się, że wszystkie elementy mechaniczne są ustawione zgodnie ze specyfikacjami odpowiadającymi wymiarom wybranych stożków i końcówek filtrów. Większość producentów udostępnia szczegółowe wytyczne kalibracyjne określające dokładne położenia poszczególnych elementów w zależności od ich rozmiarów.
Dostosowanie prędkości podajnika odgrywa kluczową rolę w zapewnieniu spójnej zgodności stożków w całym procesie napełniania. Zbyt wysoka prędkość podajnika może powodować nieprawidłowe ustawienie stożków lub wkładanie końcówek filtrów pod niewłaściwymi kątami. Z kolei zbyt niska prędkość obniża wydajność produkcji i wydłuża czas przetwarzania. Wyznaczenie optymalnego progu prędkości wymaga przetestowania konkretnego zestawu stożków i końcówek filtrów, a następnie udokumentowania tych ustawień na potrzeby kolejnych partii produkcyjnych.
Wdrażanie systematycznych kontroli jakości zapewnia stałą zgodność stożków w całym cyklu produkcyjnym. Przeprowadzaj losowe kontrole próbek w regularnych odstępach czasu, aby upewnić się, że końcówki filtrów prawidłowo osadzają się w stożkach oraz że nie występują luźne elementy. Weryfikacja spójności wymiarowej przy użyciu skalibrowanych narzędzi pomiarowych pozwala wykryć odchylenia w specyfikacjach komponentów jeszcze przed ich wpływem na całą partię. Śledź wskaźniki odrzuceń, zatarć oraz przypadków niepełnego napełniania, aby określić, czy problemy wynikają z niezgodności komponentów, czy też z uszkodzenia sprzętu.
Ustalenie podstawowych wskaźników wydajności dla zautomatyzowanego procesu napełniania zapewnia punkt odniesienia do wczesnego wykrywania problemów. Zdokumentuj oczekiwaną częstotliwość zakleszczeń, procent skuteczności wkładania oraz prędkość produkcji dla wybranej kombinacji komponentów. Gdy rzeczywista wydajność odbiega od wartości bazowych, sygnalizuje to potencjalny problem związany z pozyskiwaniem komponentów, kalibracją sprzętu lub zmiennością partii materiałów. Szybkie wykrycie odchylenia wydajności zapobiega kaskadowym opóźnieniom produkcyjnym i pogorszeniu jakości.
Przy ocenie dostawców stożków do wciągania i końcówek filtrów należy zażądać próbek z różnych partii produkcyjnych, aby ocenić spójność wymiarową. Należy przepuścić te próbki przez swój zautomatyzowany system napełniania w kontrolowanych warunkach, aby wykryć ewentualne różnice w zachowaniu podczas podawania materiału lub w ustawieniu komponentów. Niektórzy dostawcy stosują ścislsze допусki niż inni, a ta różnica jakości ma bezpośredni wpływ na niezawodność produkcji. Dostawcy udostępniający szczegółowe karty specyfikacji, dokumentację dopuszczalnych odchyłek oraz certyfikaty partii wykazują zaangażowanie w precyzję wymaganą przez zautomatyzowane operacje napełniania.
Tworzenie długotrwałych relacji z wiarygodnymi dostawcami zmniejsza ryzyko nieoczekiwanej niezgodności komponentów, która mogłaby zakłócić harmonogram produkcji. Wymagaj od dostawców dokumentowanych procedur zapewniania jakości spójności wymiarowej. Niektórzy dostawcy oferują opcje dostosowania produktów do konkretnych wymagań Twoich maszyn – taka możliwość może uzasadniać niewielką nadpłatę za stabilność operacyjną, jaką uzyskujesz. Regularna komunikacja z dostawcami na temat rzeczywistych wyników produkcji pomaga w identyfikowaniu szans na ulepszenia lub doskonalenie komponentów.
Zapewnienie spójności w wielu partiach produkcyjnych wymaga zakupu komponentów z tych samych partii dostawców, o ile to możliwe, lub – w minimum – sprawdzenia, czy nowe partie spełniają identyczne specyfikacje. W przypadku konieczności przejścia na nowego dostawcę lub nową partię należy przeprowadzić pełne testy przed wprowadzeniem komponentów do standardowej produkcji. Dokumentuj numery partii, daty zakupu oraz charakterystyki wydajnościowe każdej używanej partii komponentów. Ta śledzilność ułatwia ustalenie, czy problemy jakościowe korelują z konkretnymi partiami lub dostawcami, co umożliwia szybkie rozwiązywanie problemów.
Wdrożenie systemu inwentaryzacji komponentów śledzącego informacje o partiach wspiera spójność wymiarową w czasie. Zamiast stosować rotację typu „pierwszy przychodzący – pierwszy wychodzący”, należy utrzymywać zapasy uporządkowane według partii dostawcy, aby zapobiec przypadkowemu mieszaniu komponentów o nieznacznie różnych zakresach tolerancji. Takie dyscyplinowane podejście może wydawać się administracyjnie skomplikowane, ale zapobiega kosztownym przestojom produkcyjnym spowodowanym nieoczekiwaną niezgodnością komponentów.
Standardy branżowe zwykle określają dopuszczalne odchylenia na poziomie 0,5 mm do 1 mm dla dopasowania średnicy wewnętrznej między stożkami a końcówkami filtrów. Twoja konkretna maszyna do automatycznego napełniania może mieć bardziej restrykcyjne lub luźniejsze odchylenia, w zależności od jej konstrukcji i precyzji mechanicznej. Skonsultuj specyfikacje producenta swojego sprzętu, aby ustalić dokładny zakres odchyleń wymagany przez Twój system. Przeprowadzenie testów z użyciem próbkowych komponentów pozwala potwierdzić, czy bardziej restrykcyjne odchylenia poprawiają spójność produkcji.
Gdy zgodność wymiarowa jest dokładnie zachowana w całym zakresie elementów stożków i końcówek filtrujących, system automatycznego napełniania działa z maksymalną prędkością, bez zakłóceń związanych z zapychaniem lub nieprawidłowym ustawieniem. Niezgodne wymiary zmuszają maszynę do zwolnienia tempa, aby zapobiec uszkodzeniom sprzętu lub odrzuceniu produktu. Lepsza zgodność stożków dzięki spójnym wymiarom umożliwia szybszą produkcję, wyższą przepustowość oraz poprawę rentowności. Niska spójność wymiarowa może obniżyć prędkość produkcji o 20–40%, co w dłuższej perspektywie oznacza znaczne straty wydajności.
Tak, różne materiały końcówek filtrów technicznie mogą być stosowane z tym samym typem stożków, ale cechy ich działania różnią się znacznie. Końcówki z azotanu celulozy zapewniają inną twardość przy wkładaniu niż wersje papierowe lub kompozytowe. Twoja automatyczna maszyna do napełniania może działać optymalnie z jednym połączeniem materiałów, podczas gdy z innym może wystąpić problem. Przetestowanie różnych kombinacji materiałów z użyciem konkretnego sprzętu pozwala określić, które z nich zapewniają zgodność ze stożkami oraz niezawodność produkcji wymagane przez Twoją operację.

