 EN

how-to-match-preroll-cones-with-filter-tips-for-automated-filling, how-to-match-preroll-cones-with-filter-tips-for-automated-filling, /news
EN
2026/08/17
Τα συστήματα αυτόματης γέμισης απαιτούν ακριβή στοίχιση μεταξύ των προ-ρολαρισμένων κώνων και των φίλτρων στην άκρη, προκειμένου να διασφαλιστεί η σταθερή ποιότητα παραγωγής και η λειτουργική απόδοση. Η σωστή ταιριάζουσα εναρμόνιση αυτών των εξαρτημάτων αποτρέπει τα φράξιμα, μειώνει τις απώλειες και διατηρεί την ακεραιότητα της διαδικασίας κατασκευής σας. Η κατανόηση της σχέσης μεταξύ των διαστάσεων των κώνων, των προδιαγραφών των φίλτρων στην άκρη και των ανοχών των μηχανημάτων είναι απαραίτητη για όλους όσοι λειτουργούν ή διαχειρίζονται εγκατάσταση παραγωγής προ-ρολαρισμένων κώνων.
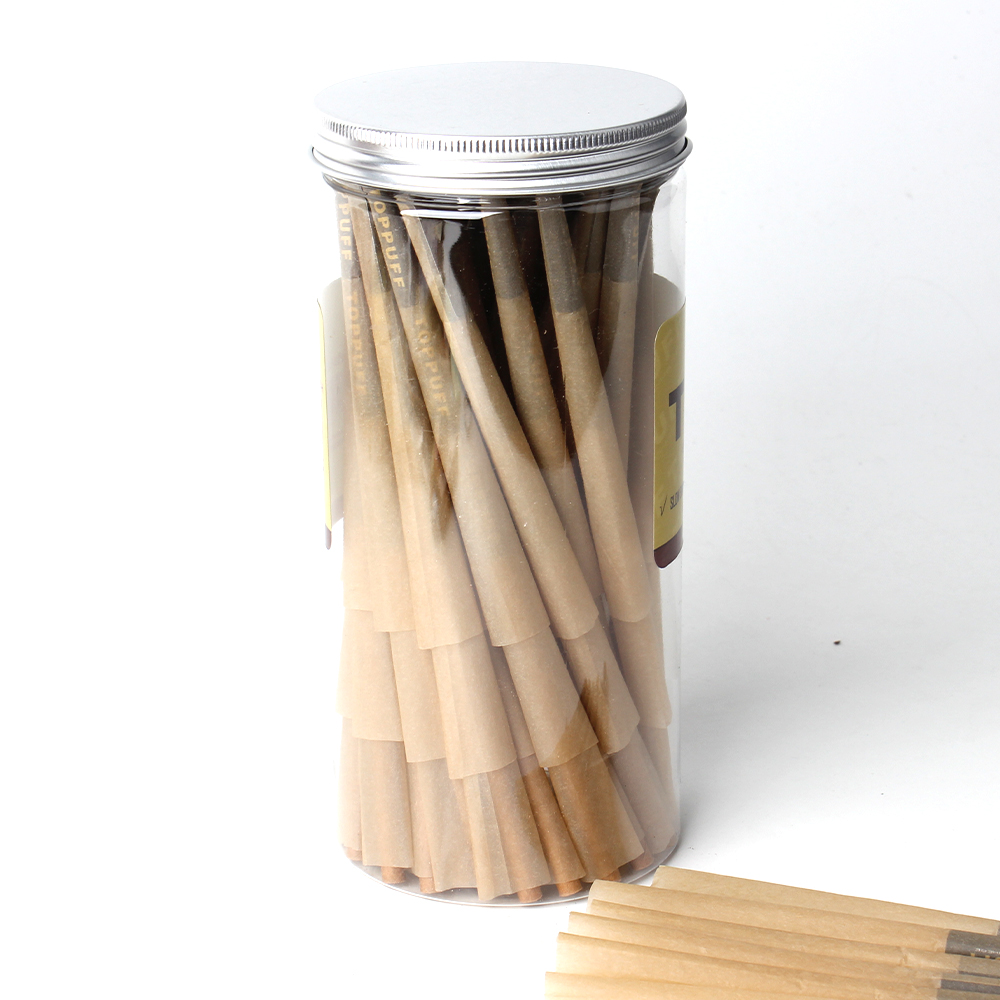
Η διαδικασία επιλογής συμβατών εξαρτημάτων περιλαμβάνει την αξιολόγηση πολλαπλών τεχνικών παραμέτρων που επηρεάζουν άμεσα την ακρίβεια γεμίσματος και την ταχύτητα παραγωγής. Οι προ-κυλινόμενοι κώνοι διατίθενται σε διάφορες διαμέτρους και συνθέσεις υλικού, ενώ οι μύτες φίλτρου διαφέρουν ως προς το μήκος, τη διάμετρο και τις απαιτήσεις βάθους εισαγωγής. Όταν αυτές οι προδιαγραφές δεν συμφωνούν, τα αυτοματοποιημένα συστήματα αντιμετωπίζουν δυσκολίες στην επίτευξη της ακρίβειας που απαιτείται για προϊόντα επαγγελματικού επιπέδου.
Η συνέπεια στις διαστάσεις αποτελεί το θεμέλιο επιτυχημένων αυτοματοποιημένων διαδικασιών γεμίσματος. Οι προ-κυλινόμενες κώνοι που αντιστοιχούν στα βιομηχανικά πρότυπα έχουν συνήθως μήκος μεταξύ 70 mm και 110 mm, με εσωτερικές διαμέτρους που κυμαίνονται από 14 mm έως 28 mm, ανάλογα με τον τύπο του προϊόντος. Οι ακροφυσίες φίλτρου πρέπει να ταιριάζουν ακριβώς με αυτές τις εσωτερικές διαστάσεις, καθώς ακόμη και ελάχιστες αποκλίνουσες τιμές δημιουργούν λειτουργικές δυσκολίες. Όταν η συνέπεια στις διαστάσεις διατηρείται σε όλα τα παρτίδα, ο εξοπλισμός γεμίσματός σας λειτουργεί με προβλέψιμο τρόπο και παράγει ομοιόμορφα αποτελέσματα.
Η συμβατότητα των κώνων απαιτεί προσοχή τόσο στις μετρήσεις της εξωτερικής όσο και της εσωτερικής διαμέτρου. Το σημείο εισαγωγής της ακροφυσίας φίλτρου πρέπει να συμπίπτει απόλυτα με το άνοιγμα του κώνου, διασφαλίζοντας ότι η ακροφυσία τοποθετείται σταθερά χωρίς να απαιτείται υπερβολική πίεση ή να παρουσιάζει χαλαρή κίνηση. Οι κατασκευαστές καθορίζουν εύρη ανοχής, συνήθως μεταξύ 0,5 mm και 1 mm, τα οποία ορίζουν τις αποδεκτές διαστασιακές μεταβολές. Η λειτουργία εκτός αυτών των ορίων υπονομεύει τη σταθερότητα της συναρμολόγησης κατά τη διάρκεια της αυτοματοποιημένης επεξεργασίας.
Διαφορετικά υλικά κώνων απαιτούν διαφορετικά σχέδια άκρων φίλτρου για να διατηρηθεί η βέλτιστη συμβατότητα με τους κώνους. Οι φυσικοί μη απολευκαντισμένοι χάρτινοι κώνοι αντιδρούν διαφορετικά στην υγρασία και τη συμπίεση από τις απολευκαντισμένες παραλλαγές ή τις εναλλακτικές λύσεις με βάση το κράφτ. Τα άκρα φίλτρου που κατασκευάζονται από κυτταρόζη-ακετυλίνη, χαρτί ή ειδικά σύνθετα υλικά παρέχουν καθένα διαφορετικά χαρακτηριστικά εισαγωγής και δύναμη στήριξης. Η επιλογή σας πρέπει να λαμβάνει υπόψη την απόδοση κάθε συνδυασμού υλικών υπό τη μηχανική πίεση και τον ρυθμό τροφοδοσίας της συγκεκριμένης μηχανής γεμίσματός σας.
Η αντιστοίχιση των υλικών επηρεάζει επίσης την απόδοση της παραγωγής στο μακροπρόθεσμο διάστημα. Η αντιστοίχιση ασύμβατων υλικών μπορεί να προκαλέσει πρόωρη φθορά των άκρων φίλτρου, οδηγώντας σε μη πλήρεις εισαγωγές ή στην αποσύνδεση των άκρων κατά τον κύκλο γεμίσματος. Η δοκιμή δειγματοληπτικών παρτίδων διαφορετικών συνδυασμών υλικών βοηθά στον εντοπισμό των ζευγών που παρέχουν την αξιοπιστία που απαιτεί η λειτουργία σας.
Η επιτυχημένη αυτόματη γέμιση εξαρτάται από την ακριβή βαθμονόμηση μεταξύ του εξοπλισμού σας και του συγκεκριμένου Κώνους προ-ρολαρίσματος με ακροφύσια φίλτρου με τον οποίο λειτουργείτε. Πριν ξεκινήσετε την παραγωγή, διεξάγετε μια εκτενή επιθεώρηση του μηχανισμού τροφοδοσίας της μηχανής σας, των οδηγών ράβδων για τις κώνους και της συσκευής εισαγωγής των φίλτρων. Επαληθεύστε ότι όλα τα μηχανικά εξαρτήματα έχουν ρυθμιστεί σύμφωνα με τις προδιαγραφές που αντιστοιχούν στις διαστάσεις των κωνών και των φίλτρων που έχετε επιλέξει. Οι περισσότεροι κατασκευαστές παρέχουν λεπτομερείς οδηγίες βαθμονόμησης που καθορίζουν την ακριβή θέση για διάφορα μεγέθη εξαρτημάτων.
Οι ρυθμίσεις της ταχύτητας της τροφοδοσίας διαδραματίζουν κρίσιμο ρόλο στη διατήρηση συνεκτικής συμβατότητας των κωνών καθ’ όλη τη διάρκεια της διαδικασίας γέμισης. Η υπερβολικά υψηλή ταχύτητα τροφοδοσίας μπορεί να προκαλέσει εκτροπή των κωνών ή εισαγωγή των φίλτρων υπό λανθασμένη γωνία. Αντιθέτως, η υπερβολικά χαμηλή ταχύτητα μειώνει την αποδοτικότητα της παραγωγής και αυξάνει τον χρόνο επεξεργασίας. Η εύρεση του βέλτιστου κατωφλίου ταχύτητας απαιτεί δοκιμές με το συγκεκριμένο συνδυασμό κώνων και φίλτρων που χρησιμοποιείτε, και στη συνέχεια την καταγραφή αυτών των ρυθμίσεων για τις επόμενες παραγωγικές λειτουργίες.
Η εφαρμογή συστηματικών ελέγχων ποιότητας διασφαλίζει ότι η συμβατότητα των κώνων παραμένει σταθερή καθ’ όλη τη διάρκεια της παραγωγικής σας βάρδιας. Ελέγξτε τυχαία δείγματα σε τακτά χρονικά διαστήματα για να επιβεβαιώσετε ότι οι ακροφύσιοι φίλτρων τοποθετούνται σωστά μέσα στους κώνους και ότι δεν υπάρχουν χαλαρά εξαρτήματα. Η επαλήθευση της διαστασιακής σταθερότητας με χρήση βαθμονομημένων μετρητικών εργαλείων βοηθά να εντοπιστεί οποιαδήποτε απόκλιση στις προδιαγραφές των εξαρτημάτων προτού επηρεάσει ολόκληρο το παρτίδα. Καταγράψτε τα ποσοστά απόρριψης, τα περιστατικά εμπλοκής και τα γεγονότα ατελούς γέμισης για να προσδιορίσετε εάν τα προβλήματα οφείλονται σε ασυμβατότητα εξαρτημάτων ή σε δυσλειτουργία του εξοπλισμού.
Η καθιέρωση βασικών μετρικών απόδοσης για τη διαδικασία αυτόματης γέμισης παρέχει ένα σημείο αναφοράς για την πρώιμη ανίχνευση προβλημάτων. Καταγράψτε το αναμενόμενο ποσοστό εμπλοκής, το ποσοστό επιτυχίας εισαγωγής και την ταχύτητα παραγωγής για τον επιλεγμένο συνδυασμό εξαρτημάτων. Όταν η πραγματική απόδοση αποκλίνει από τη βασική, αυτό υποδηλώνει πιθανό πρόβλημα στην προμήθεια εξαρτημάτων, στη βαθμονόμηση του εξοπλισμού ή στην παρτίδα των υλικών. Η γρήγορη αναγνώριση της απόκλισης απόδοσης αποτρέπει την επέκταση καθυστερήσεων στην παραγωγή και την υποβάθμιση της ποιότητας.
Κατά την αξιολόγηση προμηθευτών για προ-ρολαρισμένες κώνους και άκρα φίλτρων, ζητήστε δείγματα από διαφορετικές παρτίδες παραγωγής για να εκτιμήσετε τη συνέπεια των διαστάσεων. Διεξάγετε αυτά τα δείγματα μέσω του αυτοματοποιημένου συστήματος γεμίσματός σας υπό ελεγχόμενες συνθήκες, προκειμένου να εντοπίσετε οποιεσδήποτε διαφορές στη συμπεριφορά της τροφοδοσίας ή στην ευθυγράμμιση των εξαρτημάτων. Ορισμένοι προμηθευτές διατηρούν στενότερα επιτρεπόμενα όρια από άλλους, και αυτή η διαφορά ποιότητας επηρεάζει άμεσα την αξιοπιστία της παραγωγής σας. Οι προμηθευτές που παρέχουν λεπτομερείς φύλλες προδιαγραφών, τεκμηρίωση επιτρεπόμενων ορίων και πιστοποιητικά παρτίδων δείχνουν δέσμευση για ακρίβεια, η οποία απαιτείται από τις αυτοματοποιημένες διαδικασίες γεμίσματος.
Η δημιουργία μακροπρόθεσμων σχέσεων με αξιόπιστους προμηθευτές μειώνει τον κίνδυνο απρόβλεπτης ασυμβατότητας εξαρτημάτων που θα διαταράξει το χρονοδιάγραμμα παραγωγής σας. Ζητήστε από τους προμηθευτές να διατηρούν τεκμηριωμένες διαδικασίες για τη διασφάλιση της ποιότητας όσον αφορά τη διαστασιακή συνέπεια. Ορισμένοι προμηθευτές προσφέρουν επιλογές προσαρμογής για να ταιριάζουν στις συγκεκριμένες απαιτήσεις των μηχανημάτων σας, γεγονός που μπορεί να δικαιολογεί μια ελαφρώς υψηλότερη τιμή λόγω της λειτουργικής σταθερότητας που αποκτάτε. Η τακτική επικοινωνία με τους προμηθευτές σχετικά με την πραγματική απόδοσή σας στην παραγωγή βοηθά στην αναγνώριση ευκαιριών βελτίωσης ή διασταλτικής βελτιστοποίησης των εξαρτημάτων.
Η συνέπεια σε πολλαπλές παραγωγικές διαδικασίες απαιτεί την αγορά εξαρτημάτων από τα ίδια παρτίδα προμηθευτών, όσο αυτό είναι δυνατόν, ή, τουλάχιστον, την επαλήθευση ότι οι νέες παρτίδες πληρούν τις ίδιες προδιαγραφές. Όταν είναι αναγκαία η μετάβαση σε νέο προμηθευτή ή παρτίδα, πρέπει να πραγματοποιηθεί πλήρης δοκιμή πριν από την ενσωμάτωσή της στην τακτική παραγωγή. Να καταγράφονται οι αριθμοί παρτίδας, οι ημερομηνίες αγοράς και οι χαρακτηριστικές επιδόσεις κάθε παρτίδας εξαρτημάτων που χρησιμοποιείται. Αυτή η επακόλουθη ανιχνευσιμότητα βοηθά στον εντοπισμό του εάν προβλήματα ποιότητας συσχετίζονται με συγκεκριμένες παρτίδες ή προμηθευτές, επιτρέποντας γρήγορη επίλυση των προβλημάτων.
Η εφαρμογή ενός συστήματος αποθήκευσης εξαρτημάτων που παρακολουθεί πληροφορίες παρτίδων υποστηρίζει τη διαστασιακή συνέπεια με την πάροδο του χρόνου. Αντί να χρησιμοποιείται η μέθοδος «πρώτο μέσα, πρώτο έξω», διατηρείτε το απόθεμα οργανωμένο κατά παρτίδα προμηθευτή, προκειμένου να αποφευχθεί η ακούσια ανάμειξη εξαρτημάτων με ελαφρώς διαφορετικά εύρη ανοχής. Αυτή η πειθαρχημένη προσέγγιση ενδέχεται να φαίνεται διοικητικά περίπλοκη, αλλά προλαμβάνει ακριβά διακοπές παραγωγής που οφείλονται σε απρόσμενη ασυμβατότητα εξαρτημάτων.
Οι βιομηχανικές προδιαγραφές ορίζουν συνήθως ως αποδεκτή ανοχή 0,5 mm έως 1 mm για την ταίριασμα της εσωτερικής διαμέτρου μεταξύ κώνων και ακροφυσίων φίλτρου. Η συγκεκριμένη αυτόματη μηχανή γεμίσματός σας ενδέχεται να έχει στενότερες ή ευρύτερες ανοχές, ανάλογα με το σχεδιασμό της και τη μηχανική της ακρίβεια. Ανατρέξτε στις προδιαγραφές του κατασκευαστή του εξοπλισμού σας για να προσδιορίσετε το ακριβές εύρος ανοχής που απαιτεί το σύστημά σας. Ο έλεγχος με δειγματικά εξαρτήματα βοηθά να επιβεβαιωθεί εάν στενότερες ανοχές βελτιώνουν τη συνέπεια της παραγωγής σας.
Όταν η διαστασιακή συνέπεια διατηρείται ακριβώς σε όλα τα εξαρτήματα του κώνου και της φίλτρου άκρης, το αυτόματο σύστημα γέμισμάς σας λειτουργεί με τη μέγιστη ταχύτητα χωρίς προβλήματα εμπλοκής ή μη ευθυγράμμισης. Οι αντίθετες διαστάσεις αναγκάζουν τη μηχανή να επιβραδύνει για να αποφευχθεί ζημιά στον εξοπλισμό ή απόρριψη του προϊόντος. Η βελτιωμένη συμβατότητα των κώνων μέσω συνεπών διαστάσεων επιτρέπει υψηλότερους ρυθμούς παραγωγής, μεγαλύτερη παροχή και βελτιωμένη κερδοφορία. Η κακή διαστασιακή συνέπεια μπορεί να μειώσει την ταχύτητα παραγωγής κατά 20–40 %, πράγμα που αντιπροσωπεύει σημαντικές απώλειες απόδοσης με την πάροδο του χρόνου.
Ναι, διαφορετικά υλικά ακροδεκτών φίλτρου μπορούν τεχνικά να λειτουργήσουν με τον ίδιο τύπο κώνου, αλλά οι επιδόσεις τους διαφέρουν σημαντικά. Οι ακροδέκτες από κυτταρική αιθυλοκελλουλόζη προσφέρουν διαφορετική σκληρότητα εισαγωγής σε σύγκριση με εκείνους από χαρτί ή σύνθετα εναλλακτικά υλικά. Η αυτόματη μηχανή γεμίσματός σας ενδέχεται να λειτουργεί βέλτιστα με μία συνδυασμένη διάταξη υλικών, ενώ μπορεί να αντιμετωπίζει προβλήματα με μία άλλη. Η δοκιμή διαφορετικών συνδυασμών υλικών με τον συγκεκριμένο εξοπλισμό σας καθορίζει ποιοι συνδυασμοί παρέχουν τη συμβατότητα με τους κώνους και την αξιοπιστία παραγωγής που απαιτεί η λειτουργία σας.

